Cómo elegir una impresora 3D según tecnología, resolución, volumen, material y armado
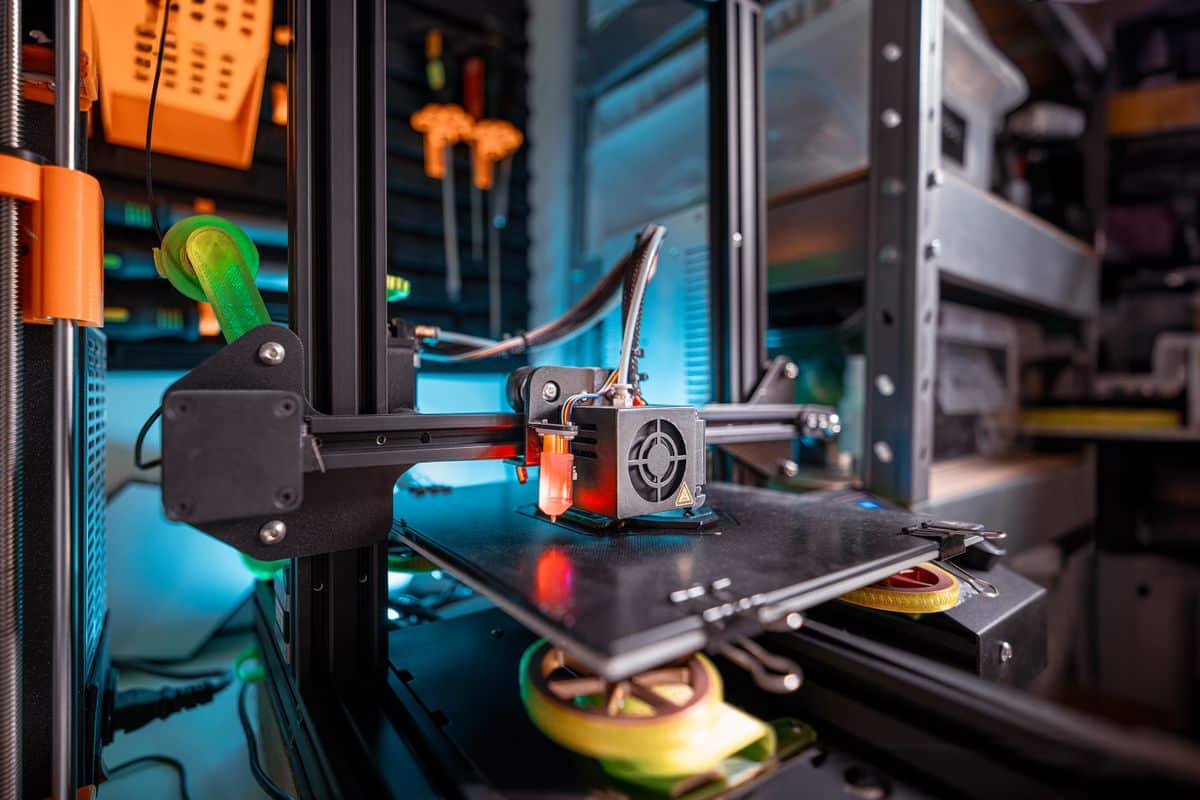
Una impresora 3D FDM sirve para repuestos, soportes y piezas funcionales; una de resina, para miniaturas y modelos con detalle fino, y no para quien imprime en un monoambiente sin ventana.
Esa primera decisión arrastra a las otras cuatro (resolución de capa real, volumen de impresión, materiales y nivel de armado): una FDM con boquilla de 0,4 mm trabaja con capas de 0,12 a 0,28 mm, y la resina llega a un detalle más fino.
¿Qué tecnología conviene al elegir una impresora 3D, FDM o resina?
FDM conviene para piezas funcionales, repuestos y objetos de más de 10 cm; la resina, para miniaturas, joyería y modelos con detalles por debajo del milímetro. La FDM funde un filamento plástico de 1,75 mm de diámetro y lo deposita capa por capa. La resina cura un líquido fotosensible con luz ultravioleta de 405 nm.
Para una primera máquina de uso general, la recomendación es FDM. El filamento se guarda en un estante y la pieza sale de la cama lista para usar.
Su contra está a la vista: las líneas de capa se notan en curvas y caras inclinadas, y una figura de 3 cm pierde rasgos que la resina sí resuelve. Pero en un soporte de celular eso da igual.
Lo que la resina pide a cambio del detalle
La resina líquida irrita la piel y larga olor, por eso se trabaja con guantes de nitrilo y un ambiente ventilado (un monoambiente sin ventana queda descartado).
Las piezas de resina estándar se quiebran ante golpes y flexiones que una de PLA aguanta. Y el volumen de impresión de los equipos compactos es chico: la Elegoo Mars 3 declara 143 × 89 × 175 mm, contra 220 × 220 × 250 mm de la Creality Ender-3 V2.
| Atributo | FDM | Resina (MSLA, con pantalla LCD) |
|---|---|---|
| Resolución de capa de uso habitual | 0,12 a 0,28 mm | 0,025 a 0,05 mm |
| Volumen de impresión (modelo de referencia) | 220 × 220 × 250 mm (Creality Ender-3 V2) | 143 × 89 × 175 mm (Elegoo Mars 3) |
| Resistencia de la pieza | Apta para repuestos y soportes | Baja ante golpes en resina estándar |
| Postproceso | Retirar soportes | Lavado en alcohol isopropílico y curado UV |
| Espacio de trabajo | Escritorio; ventilado si se imprime ABS | Ambiente ventilado y guantes de nitrilo |
| Contra principal | Líneas de capa visibles | Olor, residuos irritantes y volumen chico |
¿Cómo elegir una impresora 3D por su resolución de capa?
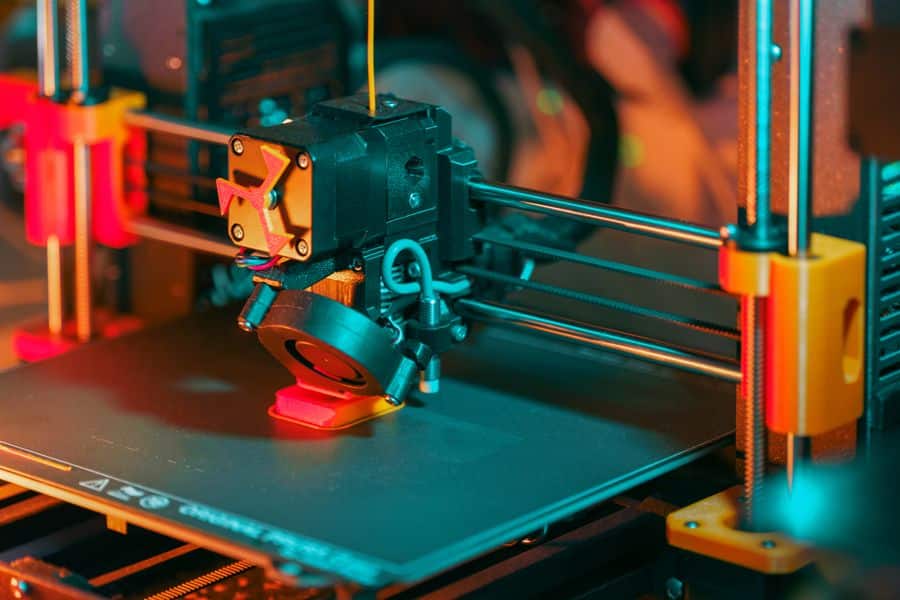
Elegí por la altura de capa que vas a usar, no por la mínima de la ficha. En FDM con boquilla de 0,4 mm, el rango útil va de 0,12 a 0,28 mm; en resina, de 0,025 a 0,05 mm. La resolución de capa es el grosor de cada capa, en milímetros o micrones, y el valor mínimo de la ficha casi nadie lo usa.
Un tope práctico: la altura de capa no debería superar el 75 % del diámetro de la boquilla (0,3 mm con una boquilla de 0,4 mm). Bajar de 0,2 a 0,1 mm duplica la cantidad de capas y casi duplica las horas de máquina.
En resina, el detalle horizontal depende del píxel de la pantalla LCD. La Elegoo Mars 3 declara 35 micrones (0,035 mm), y cuanto más chico el píxel, más limpio sale el borde de una miniatura de 28 mm.
Qué pruebas muestran la calidad real
La ficha técnica no dice cuánto rinde una impresora 3D. Eso se ve en piezas de prueba estandarizadas, impresas con una altura de capa conocida y con el resultado a la vista.
La más difundida es el 3DBenchy, un barquito de 60 mm que Creative Tools publicó en 2015. Su techo, su chimenea y sus letras chicas dejan ver voladizos (tramos que se imprimen sin apoyo debajo), puentes e hilos sobrantes. La otra es el cubo de calibración XYZ de 20 mm: medido con calibre, una máquina bien ajustada da entre 19,9 y 20,1 mm en cada eje.
En una publicación, fijate si las fotos muestran piezas impresas de verdad, con la resolución de capa indicada, o solo renders del fabricante.
¿Qué volumen de impresión necesitás?
Para llaveros, repuestos y figuras alcanza con 180 × 180 × 180 mm; para cascos de cosplay o macetas grandes conviene 300 × 300 × 400 mm. El volumen de impresión es el tamaño máximo de pieza. Medí la pieza más grande que pensás imprimir y sumale 10 mm por lado.
Esos 10 mm cubren el borde de adherencia (brim) que muchas piezas necesitan para no despegarse de la cama.
- 180 × 180 × 180 mm, como la Bambu Lab A1 mini, que entra en un escritorio chico.
- La Creality Ender-3 V2 queda en el medio, con 220 × 220 × 250 mm.
- Para cascos, macetas y piezas grandes de una sola vez: 300 × 300 × 400 mm, como la Creality CR-10.
Lo que exige una cama grande
Una cama de 300 mm tarda más en llegar a temperatura y es más difícil de nivelar en las cuatro esquinas. Una pieza que la ocupe entera puede superar las 24 horas de impresión, con más chances de que un corte de luz la arruine a mitad de camino.
En las impresoras de cama deslizante, la cama sale por delante y por detrás del chasis mientras imprime: medí el escritorio con margen libre adelante y atrás.
¿Vale la pena el tamaño grande? Solo para quien imprime objetos grandes todas las semanas. Si es algo ocasional, la pieza se divide en partes y se pega.
¿Qué materiales tiene que aceptar la impresora 3D?
Tiene que aceptar el material que vas a usar más seguido, y eso depende de dos números: la temperatura máxima de la boquilla y la de la cama. El PLA pide 190 a 220 °C en la boquilla; el PETG, 230 a 250 °C; el ABS, 230 a 260 °C con la cama entre 90 y 110 °C.
El PLA es el punto de partida: casi no tiene olor, se imprime con la cama a 50 o 60 °C y tolera una calibración imperfecta. Su contra es térmico, porque se ablanda cerca de los 60 °C (según NatureWorks, fabricante del PLA Ingeo): un soporte de PLA dentro de un auto al sol, un enero en Rosario, termina torcido.
El PETG aguanta más calor y más golpes, a costa de hilos finos entre partes de la pieza. El ABS resiste más temperatura que los dos, pero se contrae al enfriarse y levanta las esquinas en una impresora abierta.
Cerramiento, hotend y extrusor
Para ABS hace falta un cerramiento que retenga el calor y un ambiente ventilado por los vapores de estireno. Muchos hotends llevan un tubo de PTFE que llega hasta la zona caliente, y ese tubo se degrada por encima de unos 240 °C; para imprimir ABS o nylon seguido corresponde un hotend all-metal (sin PTFE en la zona caliente).
Los filamentos flexibles como el TPU salen mejor con extrusor directo, montado sobre el cabezal, que con sistema Bowden, donde el motor empuja el filamento por un tubo. Los que llevan fibra de carbono o pigmento que brilla en la oscuridad gastan la boquilla de latón y piden una de acero endurecido.
¿Kit o armada: cuál conviene para una primera impresora 3D?
Para una primera impresora 3D conviene una armada, con nivelación automática de cama. Un kit enseña la mecánica y deja ajustar cada pieza, pero pide horas de armado y una calibración que, si sale mal, arruina la calidad desde la primera capa.
La Creality Ender-3 V2 llega semiarmada y su cama se nivela a mano con cuatro perillas. La Bambu Lab A1 mini llega casi lista, mide la cama sola antes de cada impresión y se consigue en Argentina.
¿Qué errores se repiten al elegir una impresora 3D?
El error más caro es tomar la resolución mínima de la ficha como promesa de calidad: una FDM que declara 0,05 mm imprime a esa altura con cuatro veces más capas que a 0,2 mm, y en el uso diario casi nadie la usa.
- Comprar resina para piezas funcionales grandes: salen quebradizas y hay que dividirlas.
- Imprimir ABS en una máquina abierta en pleno invierno, con esquinas levantadas y grietas entre capas como resultado.
- Instalar una impresora de resina en un dormitorio (el olor se queda horas).
¿Cómo elegir una impresora 3D según el uso?
Para repuestos, soportes y primeros proyectos, la elección es una FDM armada con nivelación automática, volumen de impresión de 220 × 220 × 250 mm y boquilla que llegue a 250 °C con hotend all-metal: el PETG se imprime hasta 250 °C y el tubo de PTFE se degrada por encima de unos 240 °C. No es para quien busca rostros nítidos en miniaturas de 28 mm.
Miniaturas y joyería van en resina con píxel de 35 micrones o menos, siempre que haya un ambiente ventilado. Esa máquina no sirve para piezas de más de 14 cm de ancho ni para nada que reciba golpes.
Las piezas de ABS piden FDM con cerramiento y hotend all-metal. Para las que van a pasar el verano al sol, el PETG es la opción en una máquina abierta.
Una boquilla limitada a 220 °C sirve solo para PLA.
Preguntas frecuentes sobre cómo elegir una impresora 3D
Arrancar con la impresión 3D trae preguntas muy concretas: cuánto demora una pieza, si hace falta saber diseñar, cuánto ruido hace y qué filamento comprar primero.
¿Cuánto tarda una impresora 3D en imprimir una pieza?
En FDM el tiempo crece con la altura, el área y la resolución de capa. Una maceta de 10 cm de alto a 0,2 mm suma 500 capas, y a 0,1 mm, 1.000; un 3DBenchy a 0,2 mm suele tardar entre 1 y 2 horas en una máquina de cama deslizante con el perfil de fábrica.
En resina la cuenta cambia: cada capa se cura entera en una sola exposición, así que el tiempo depende casi solo de la altura. Diez miniaturas de la misma altura tardan lo mismo que una, y una pieza de 5 cm a 0,05 mm suma 1.000 capas.
¿Hace falta saber diseño 3D para empezar?
No: Printables y Thingiverse tienen miles de modelos listos para descargar e imprimir. Lo que sí hay que aprender es el laminador (Cura, PrusaSlicer o Bambu Studio), que convierte el modelo en capas y define la altura de capa.
¿Hace mucho ruido una impresora 3D?
Se escucha, y durante toda la impresión. Los drivers silenciosos, como los TMC2209, son los chips que mueven los motores sin zumbido; con ellos, el ruido pasa a los ventiladores del hotend y de la fuente, que no se apagan nunca. En un trabajo de 8 horas eso pesa: mejor fuera del dormitorio.
¿Qué filamento conviene comprar con la primera impresora?
Un carrete de PLA de 1,75 mm y 1 kg alcanza para arrancar. Guardalo con desecante en una bolsa hermética: el PLA también toma humedad del aire, y el PETG y el nylon, todavía más. El filamento húmedo chisporrotea en la boquilla y deja burbujas en la superficie.
Fuentes consultadas
- 3dbenchy.com: Measure and calibrate / About #3DBenchy; 3DBenchy, sitio oficial
- 3dprinting.com: 3DPrinting.com, ficha de producto
- analog.com: TMC2209 Datasheet and Product Info
- aniwaa.com: Aniwaa, ficha técnica de la Creality CR-10S
- bambulab.com: Bambu Lab A1 mini – Technical Specifications y A1 mini Unboxing Guide
- creality.com: The Differences: Ender-3 VS Ender-3 Pro VS Ender-3 V2; Creality, ficha técnica de la Ender-3 V3 SE
- creality3dofficial.com: Official Creality CR-10S: 300*300*400mm
- elegoo.com: ELEGOO Mars 3; ELEGOO Mars 3 – 4K User-friendly Desktop Resin 3D Printer
- former.creality.com: Ender-3 V2 Review: The Most Hacked Ender-3 is Getting Upgraded
- help.prusa3d.com: ABS
- magazine.raspberrypi.com: HackSpace / Raspberry Pi Official Magazine, review de la Creality CR-10 V2
- natureworksllc.com: Crystallizing and Drying Ingeo Biopolymer
- nth.com.ar: Grilon3 PLA
- printer-hub.ru: Printer Hub, base de especificaciones de impresoras 3D
- prusa3d.com: Prusament PETG – Technical Data Sheet; Prusament PETG – Technical Data Sheet; sitio de Grilon3 sobre PETG
- raise3d.com: 3D Printing Layer Height: Definition, Importance and Relationship with Nozzle Size
- raw.githubusercontent.com: UltiMaker Cura, archivo de configuración oficial
- wiki.e3d-online.com: E3D-Lite6 Documentation