
- Blog
- Todavía sin votos
Primera impresión 3D paso a paso: cómo nivelar, laminar y medir tu pieza de prueba
 Lo firma Luciano Sosa Maestripieri
Primera versión: 18 de noviembre de 2026
La nota, por partes
01¿Qué necesitás para tu primera impresión 3D?02¿Cómo hacer la primera impresión 3D paso a paso?03¿Cómo saber si la primera impresión 3D salió bien?04¿Qué errores arruinan una primera impresión 3D?05Preguntas frecuentes sobre la primera impresión 3D06El criterio para dar por buena la primera impresión 3DUna primera impresión 3D con PLA (un plástico de origen vegetal que funde a temperatura baja) en una impresora de filamento sale bien en siete pasos. Para una impresora de resina este método no sirve: usa un líquido irritante y pide guantes, ventilación y otro procedimiento.
Los pasos son limpiar la cama (la base donde se arma la pieza), nivelarla, cargar el filamento, elegir un modelo de prueba, laminarlo (pasarlo por el programa que lo corta en capas) con un perfil de fábrica, supervisar la primera capa y retirar la pieza en frío. Con un cubo de calibración de 20 mm, el tiempo depende de tu impresora y del perfil: mirá la estimación del laminador y sumale el precalentado y el enfriado.
¿Qué necesitás para tu primera impresión 3D?
Necesitás la impresora con boquilla de 0,4 mm (la punta de metal por donde sale el plástico), una bobina de PLA, alcohol isopropílico, una hoja de papel común, una espátula, un calibre y una compu con un programa de laminado instalado. El calibre es lo que convierte la impresión en una prueba medible. Sin calibre, la calidad se adivina.
Los insumos, uno por uno
- Filamento PLA de 1,75 mm. Es el diámetro de casi todas las máquinas de entrada; una bobina de 2,85 mm no entra en el extrusor, el motor que empuja el hilo hacia la boquilla.
- Alcohol isopropílico al 99 %, que saca la grasa y se evapora rápido.
- Hoja de 75 u 80 g/m². El gramaje indica cuánto pesa un metro cuadrado de papel, y esa hoja común mide cerca de 0,1 mm de espesor: es la referencia para nivelar.
- Espátula plana de borde fino, para despegar la pieza sin rayar la lámina.
- Calibre digital, el que da por buena la pieza o no.
Grilon3 y Printalot fabrican PLA de 1,75 mm en Argentina e indican en su ficha la temperatura de cada línea, un dato que muchas bobinas importadas sin marca no traen. Y una impresora traída de afuera puede llegar con una fuente con selector de 115/230 V: la red argentina es de 220 V, y esa fuente enchufada en la posición de 115 V se quema (un daño que la garantía no cubre). Mirá el selector antes del primer encendido.
Qué no usar y por qué
Limpiavidrios y alcohol en gel dejan una película sobre la cama, y la primera capa se despega encima. El alcohol de farmacia al 70 % trae 30 % de agua, que tarda en evaporarse y enfría la chapa en manchas.
Tampoco arranques con ABS: pide la cama cerca de 100 °C, se contrae al enfriarse y larga olor fuerte en un depto sin ventilación.
¿Cómo hacer la primera impresión 3D paso a paso?
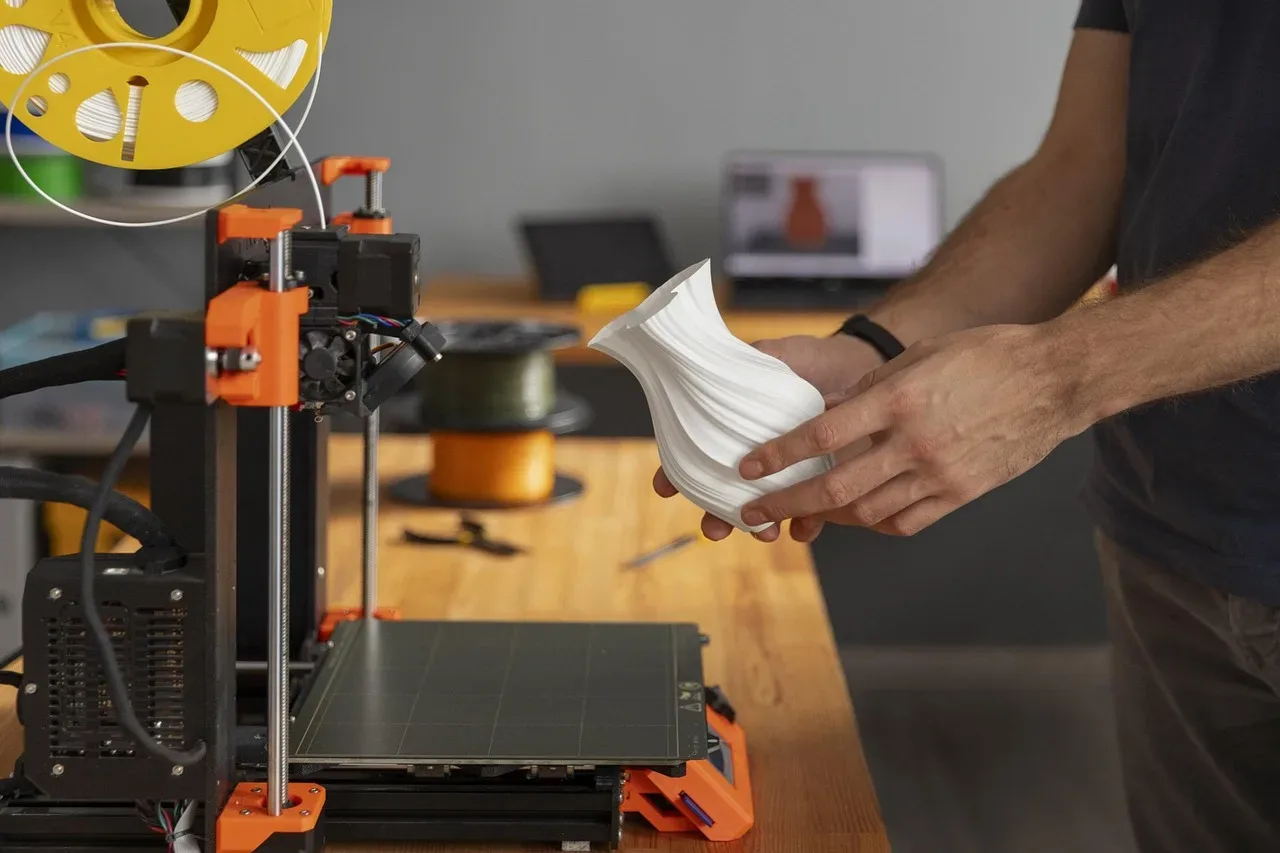
Cada paso depende del anterior: una cama con grasa arruina la nivelación, y una nivelación mal hecha arruina la primera capa aunque el laminado no tenga errores.
Desde el paso 2, la cama está a 60 °C y se toca solo por los bordes; desde el paso 3, la boquilla trabaja cerca de 200 °C y no se toca con los dedos ni con la espátula.
- Limpiá la cama con alcohol isopropílico. Con la cama fría, pasá un papel tissue embebido en alcohol isopropílico y, desde ahí, tocala solo por los bordes: una huella alcanza para que la primera línea se levante en esa zona.
- Nivelá la cama. Con la cama a 60 °C, llevá la boquilla a cada esquina y girá la rueda de esa esquina hasta que el papel pase con un roce leve; hacé dos vueltas completas, porque ajustar una esquina corre las otras. Las máquinas con nivelación automática miden la curvatura solas, pero el sensor no fija el Z offset (la distancia entre la boquilla y la cama en la primera capa), y ese número sigue en tus manos.
- Cargá el filamento. Calentá el hotend (el bloque que funde el plástico, con la boquilla en la punta) a la temperatura de la etiqueta, entre 190 y 220 °C para PLA, y empujá el hilo con la punta cortada en diagonal hasta que salga parejo. Con el hotend frío, el extrusor muerde el hilo, lo pela y lo traba.
- Elegí el modelo de prueba: un cubo de calibración de 20 mm. Printables y Thingiverse lo ofrecen gratis como «XYZ 20mm Calibration Cube». Un modelo con voladizos (partes que sobresalen sin nada debajo) mezcla fallas de la máquina con fallas del diseño; el 3DBenchy, el barquito que imprime todo el mundo, tiene varios (dejalo para la segunda pieza).
- Laminá el modelo con el perfil de fábrica. En UltiMaker Cura, PrusaSlicer u OrcaSlicer elegí tu impresora y PLA genérico, con altura de capa de 0,2 mm (el espesor de cada pasada) y relleno del 15 al 20 % (el plástico que va dentro de la pieza), y guardá el G-code (el archivo que lee la máquina) en la microSD o el pendrive que use tu impresora. Bajar la capa a 0,12 mm alarga la impresión y no corrige ningún error de nivelación.
- Iniciá la impresión y supervisá la primera capa. Quedate frente a la máquina hasta que arranque la segunda, unos 5 minutos en este cubo: después, una primera capa mala ya no tiene arreglo.
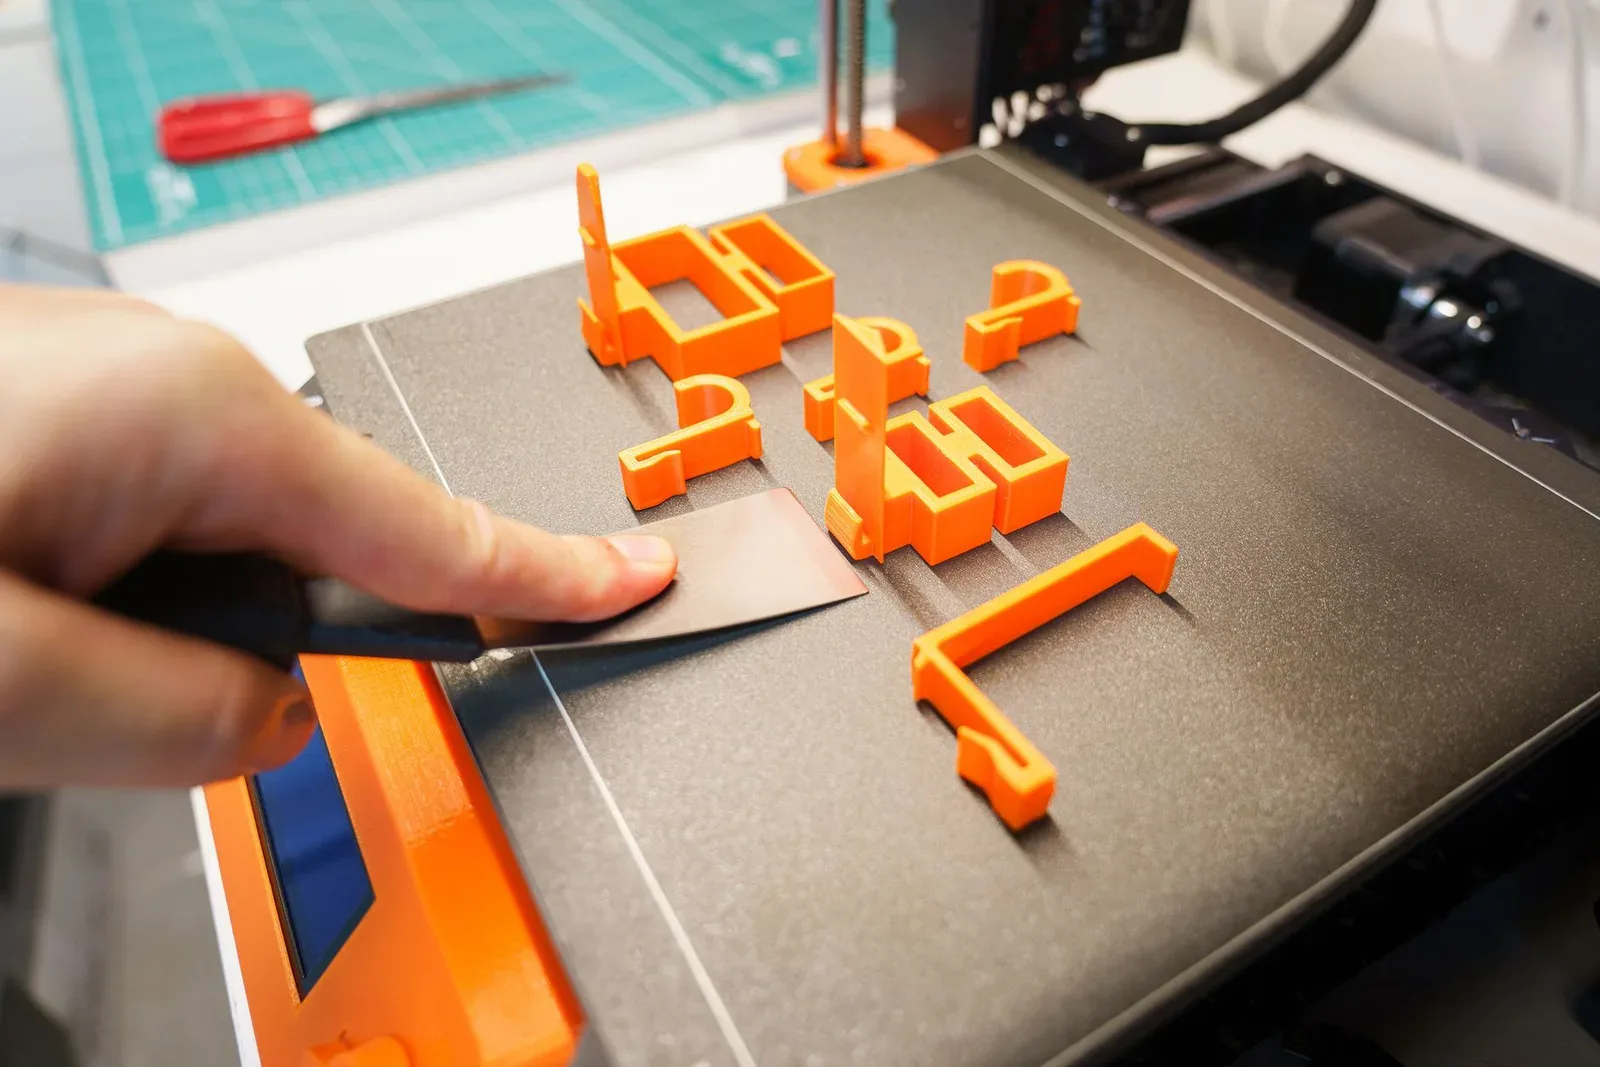
- Retirá la pieza con la cama fría. Esperá unos 10 minutos, hasta que baje de 30 °C, y flexioná la chapa magnética o deslizá la espátula en ángulo bajo; en caliente, la base se dobla y la espátula raya la lámina de PEI (el plástico texturado que recubre muchas camas).
El perfil de fábrica tiene un límite: no conoce tu bobina. La temperatura se afina dentro del rango que marca la etiqueta del filamento, y ese ajuste llega en la segunda o tercera pieza.
¿Cómo saber si la primera impresión 3D salió bien?
Salió bien cuando la primera capa queda plana y sin huecos y el cubo mide entre 19,8 y 20,2 mm en cada eje con el calibre. Fuera de rango, falta un ajuste.
Qué mirar en la primera capa
Las líneas tienen que verse aplastadas contra la cama, apenas más anchas que los 0,4 mm de la boquilla y pegadas entre sí. Líneas redondas, como fideos apoyados, indican boquilla alta.
Pero el exceso también se ve. Una superficie casi transparente o con surcos indica boquilla tan baja que raspa, y un clic seco y repetido del extrusor avisa que el plástico no tiene por dónde salir.
Cómo medir el cubo con el calibre
Medí cada eje a media altura de la cara, nunca sobre el borde inferior: la base sale un poco más ancha por el pie de elefante, el ensanche que deja una primera capa apretada.
¿Qué pasa cuando un eje da 20,4 mm y los otros dos 20,0? Ese desvío aislado apunta a una correa floja o a los pasos del motor mal configurados. Una altura de 19,6 mm, en cambio, sale de un Z offset tan bajo que aplastó las primeras capas.
¿Qué errores arruinan una primera impresión 3D?
Cinco errores explican la mayoría de las primeras impresiones fallidas, y ninguno es culpa de la impresora.
- Nivelar en frío. La chapa se dilata al pasar a 60 °C y el cubo queda pegado en el centro y suelto en las esquinas.
- Confiar a ciegas en la nivelación automática: con el Z offset alto, las líneas salen redondas y la pieza se suelta a los pocos minutos.
- Imprimir con la ventana abierta o al lado del aire acondicionado, que enfría un costado antes que el otro y levanta las esquinas.
- Subir la temperatura de la boquilla por encima del rango que indica el fabricante del filamento. El PLA chorrea, deja hilos y la primera capa sigue sin pegar, porque el problema era la distancia.
- Despegar en caliente. La base se curva.
Y hay un límite que ningún ajuste corrige: el PLA se ablanda cerca de los 60 °C. Una pieza olvidada en el tablero de un auto al sol en enero se deforma en una tarde, por bien impresa que esté.
Preguntas frecuentes sobre la primera impresión 3D
¿Por qué el filamento no se pega a la cama?
Por la distancia entre boquilla y cama, casi siempre. Cuando el Z offset ya está bien y la pieza igual se suelta, lavá la chapa con agua tibia y detergente, porque el alcohol del día a día no alcanza con el residuo de semanas, y sumá un brim: un borde plano de 5 mm alrededor de la pieza que agranda el agarre.
¿Hay que secar el PLA antes de usarlo?
No con la bobina nueva y sellada al vacío. Sí semanas después de abierta en una ciudad húmeda como Buenos Aires: el PLA absorbe agua, chisporrotea al salir y deja hilos. Se recupera con 4 a 6 horas a 45 °C en un secador de filamento.
¿Se puede dejar la impresora sola toda la noche?
No. Una pieza despegada termina enredada alrededor del hotend como una bola de plástico, y sacarla suele pedir servicio técnico. Ni una cámara con monitoreo por app reemplaza un detector de humo cerca de la máquina.
¿Qué programa de laminado conviene para empezar?
El del fabricante de tu impresora. Creality Print, Bambu Studio y PrusaSlicer traen ajustado el perfil de sus máquinas; UltiMaker Cura y OrcaSlicer sirven para casi cualquier marca, pero exigen elegir el modelo exacto de tu impresora en la lista.
El criterio para dar por buena la primera impresión 3D
La primera impresión 3D queda aprobada con tres condiciones: primera capa pegada sin huecos, pieza que sale de la cama fría sin forzarla y cubo de 20 mm con un desvío máximo de 0,2 mm por eje.
Con 0,3 mm o más de desvío, toca corregir antes de pasar al 3DBenchy: una altura corta se arregla con la nivelación y el Z offset, y un solo eje horizontal largo, con la correa o los pasos del motor. Este método no sirve para quien imprime en resina ni para quien ya aprobó el cubo y busca piezas funcionales en PETG, un plástico más resistente al calor.
Fuentes consultadas
- 3dnatives.com: 3D Natives
- argentina.gob.ar: Secretaría de Industria, Comercio y Minería, Resolución 618/1999
- blog.prusa3d.com: Prusa Research, blog oficial del fabricante
- creality.com: Creality, blog oficial del fabricante
- ecolink.com: Ecolink, proveedor de solventes industriales, artículo técnico
- formfutura.com: FormFutura, fabricante de filamento, guía de impresión de PETG
- help.prusa3d.com: Séchage de filament - Prusa Knowledge Base; Prusa Knowledge Base; Prusa Research, base de conocimiento oficial; Prusa Research, base de conocimiento
- klipper3d.org: Klipper, documentación oficial de nivelación de cama
- market.samm.com: Creality Ender 3 V3 SE 3D Printer
- mmscience.eu: Experimental analysis of temperature resistance of 3D printed PLA components
- printables.com: 20 mm XYZ Calibration Cube by R3D; XYZ Calibration cube 20x20x20mm
- printalot.com.ar: PrintaLot, ficha de producto del fabricante
- sovol3d.com: Sovol, fabricante de impresoras 3D, blog técnico
- technipages.com: 3D Printing Basics: Improving Dimensional Accuracy
Quién prueba y escribe
Luciano Sosa Maestripieri
Luciano Sosa Maestripieri es especialista en tecnología de consumo y escribe en reviewargentina.com sobre notebooks para programar, estudiar o editar. Da el veredicto arriba y suma el detalle local que cambia la compra: el teclado sin ñ, el cargador, la garantía en el país. Su perfil profesional está en LinkedIn.
Relacionadas
Del mismo palo
 Blog18 de noviembre de 2026
Notebook gama media en Argentina: cinco modelos con 16 GB de RAM y SSD de 512 GBpor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
Mejor laptop para ciencia de datos: cinco notebooks elegidas por RAM, GPU y uso realpor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
Resolución de capa en impresión 3D: qué es, cuántos micrones usar y qué cambiapor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
PLA vs ABS filamento: qué es cada uno y cuál aguanta calor, golpes y uso diariopor Luciano Sosa Maestripieri
Blog18 de noviembre de 2026
Mejores routers para el hogar disponibles en Argentina: wifi 6 que rinde y dónde no llegapor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
Mejores discos duros internos para PC de escritorio según velocidad, duración y garantíapor Luciano Sosa Maestripieri
Buscar
¿Buscás otro modelo?
Escribí la marca o el código del equipo y te mostramos su ficha técnica.