
- Blog
- Todavía sin votos
Resolución de capa en impresión 3D: qué es, cuántos micrones usar y qué cambia
 Lo firma Luciano Sosa Maestripieri
Primera versión: 18 de noviembre de 2026
La nota, por partes
01¿Cómo funciona la resolución de capa en impresión 3D?02¿Qué valores de resolución de capa se usan en impresión 3D?03¿Qué cambia en la calidad de la pieza según la resolución de capa?04¿Cómo leer la resolución de capa en la ficha de una impresora 3D?05¿Qué términos se relacionan con la resolución de capa?06¿Qué no significa la resolución de capa?07Preguntas frecuentes sobre resolución de capa en impresión 3D08¿Qué resolución de capa elegir según la pieza?Las capas finas valen la pena en figuras que se miran de cerca; en soportes, cajas y prototipos no suman: para esas piezas alcanza con 0,2 mm, el perfil por defecto para PLA en Cura y PrusaSlicer. La resolución de capa es el grosor de cada capa que una impresora 3D apila para formar la pieza. Se mide en milímetros o en micrones, y un micrón es la milésima parte de un milímetro: 0,1 mm equivale a 100 micrones.
Quien imprime solo piezas mecánicas no necesita una máquina que prometa 0,05 mm: a esa capa la impresión tarda cuatro veces más que a 0,2 mm, y la capa fina no suma resistencia.
¿Cómo funciona la resolución de capa en impresión 3D?
Una impresora FDM es la de filamento fundido, la más común en casas y talleres. Derrite plástico en una boquilla y lo dibuja línea por línea. Al cerrar cada capa, el eje Z sube el cabezal o baja la cama en una medida igual a la resolución de capa, y ese salto decide cuántas capas lleva la pieza.
Una pieza de 20 mm de alto lleva 100 capas a 0,2 mm y 200 capas a 0,1 mm. Es aritmética pura.
El efecto se ve en las superficies inclinadas. Cada capa deja un escalón, y en una cúpula, en un casco o en la cara de una figura esos escalones forman líneas horizontales que se ven y se sienten con la uña; con capas más finas el escalón se achica y la curva se lee continua. En una pared vertical la diferencia casi desaparece porque las capas quedan apiladas sin escalón.
Por qué los perfiles de resolución de capa usan 0,12, 0,16 y 0,28 mm
Esos valores salen de la mecánica del eje Z. En una Creality Ender-3, el tornillo del eje avanza 8 mm por vuelta y el motor da 200 pasos por vuelta, así que cada paso completo del motor mueve el eje 0,04 mm.
UltiMaker Cura trae para esa máquina perfiles de 0,12, 0,16, 0,20 y 0,28 mm, todos múltiplos de 0,04 mm. Con micropasos (fracciones de paso que el driver del motor divide por electrónica) otras alturas también funcionan, pero los múltiplos de un paso completo caen siempre en la misma posición mecánica y dan capas más parejas.
¿Qué valores de resolución de capa se usan en impresión 3D?
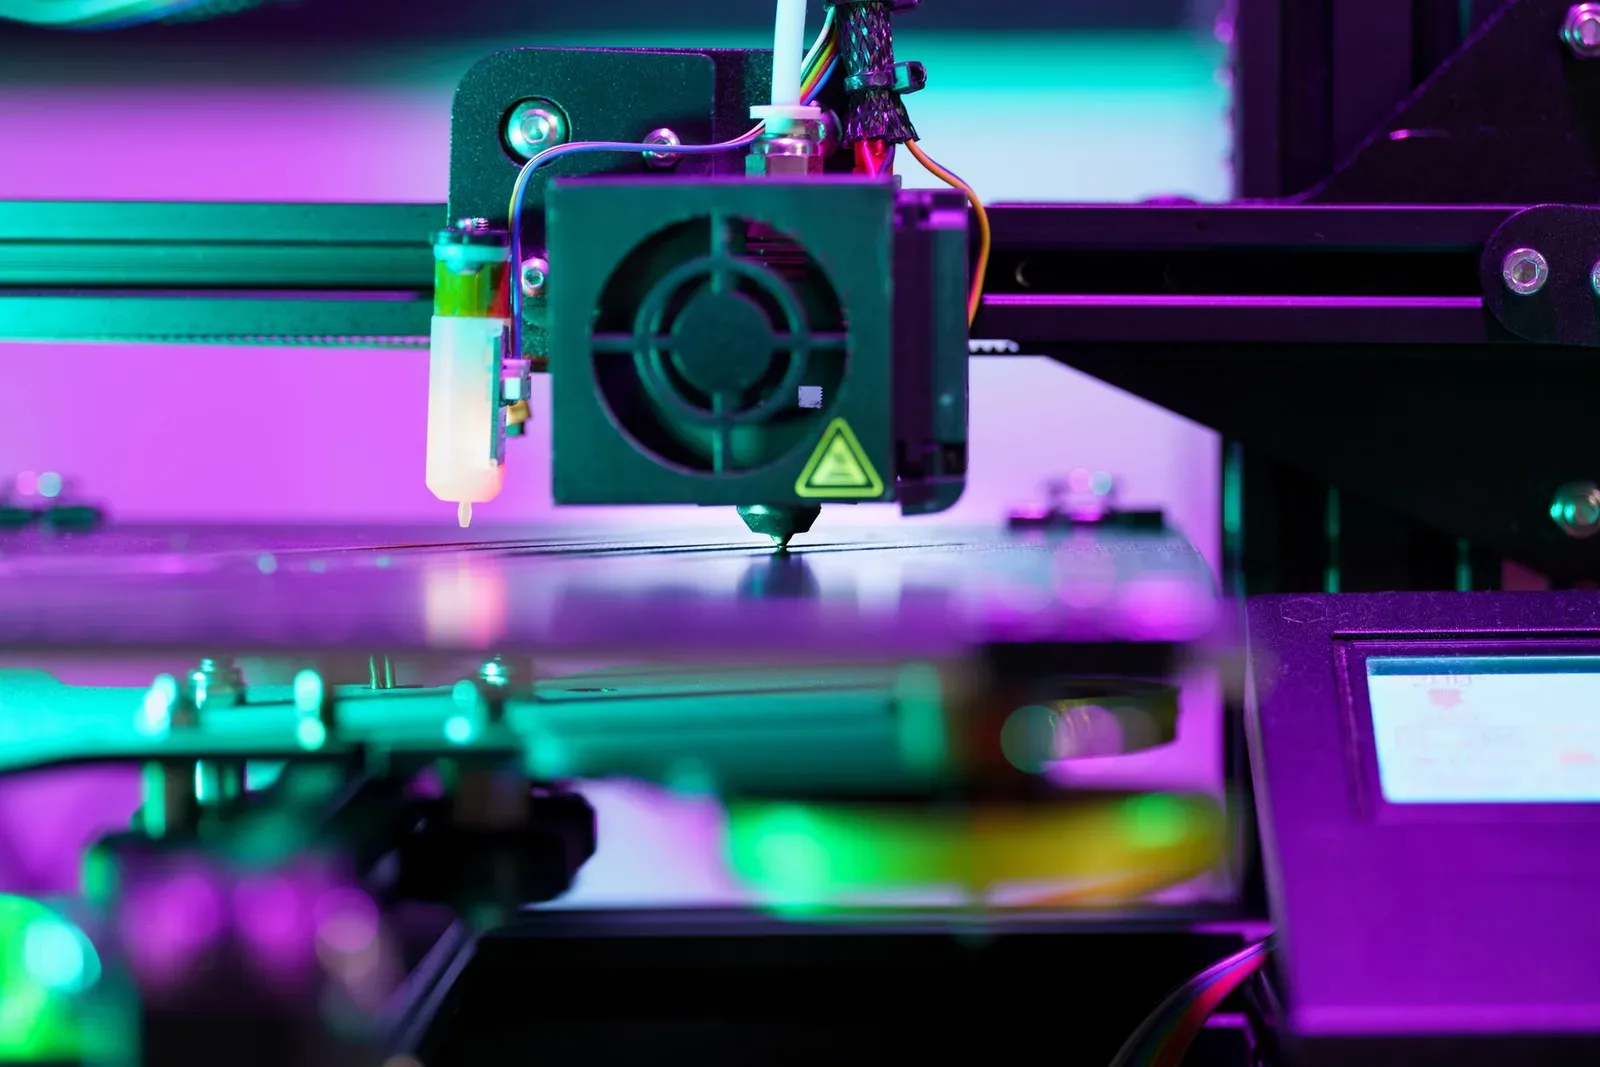
En FDM, con la boquilla estándar de 0,4 mm, la resolución de capa útil va de 0,05 a 0,3 mm, y 0,2 mm es el perfil por defecto de la mayoría de los laminadores (el slicer, el programa que corta el modelo en capas). El techo lo pone la boquilla: por encima del 75% de su diámetro, el plástico ya no se aplasta contra la capa de abajo y las capas pegan peor.
| Resolución de capa | En micrones | Capas para 20 mm de alto | Tiempo relativo (0,2 mm = 1) | Uso típico |
|---|---|---|---|---|
| 0,05 mm | 50 | 400 | 4 | Miniaturas en resina; en FDM, casos puntuales |
| 0,08 mm | 80 | 250 | 2,5 | Bustos y miniaturas en filamento |
| 0,12 mm | 120 | 167 | 1,67 | Figuras y piezas de exhibición |
| 0,16 mm | 160 | 125 | 1,25 | Uso general con mejor terminación |
| 0,20 mm | 200 | 100 | 1 | Uso general y piezas funcionales |
| 0,28 mm | 280 | 72 | 0,72 | Prototipos rápidos y borradores |
Esas proporciones cuentan solo capas. El tiempo real crece algo menos porque el calentamiento, el nivelado, la línea de purga y la primera capa tardan lo mismo en cualquier perfil; pero bajar de 0,2 a 0,1 mm casi duplica la impresión.
¿Qué cambia en la calidad de la pieza según la resolución de capa?
Cambia la terminación de las curvas y las superficies inclinadas, y poco más. A 0,12 mm las líneas se notan con luz rasante; a 0,28 mm se ven a un metro y se sienten al tacto. En una caja de paredes rectas las dos versiones quedan casi iguales, y la más gruesa sale en menos de la mitad del tiempo.
Para juzgar la calidad de dos impresoras, la prueba que sirve repite todas las condiciones: la misma pieza de calibración (el 3DBenchy, un barquito de 60 mm de largo pensado para mostrar voladizos y curvas), el mismo filamento, la misma resolución de capa y la misma velocidad. Una foto de una figura a 0,08 mm junto a otra a 0,2 mm solo muestra la diferencia de perfil.
Resolución de capa, tiempo y riesgo de falla
El primer contra de bajar la resolución de capa es el reloj: cada hora extra suma exposición a un atasco, a un filamento enredado o a un corte de luz.
Ese último riesgo tiene acento local. En los barrios donde el verano trae cortes, la recuperación ante corte de energía vale más que pasar de 0,12 a 0,08 mm. La impresora guarda la última capa y retoma desde ahí (en las fichas figura como power loss recovery).
No siempre retoma limpio y suele quedar una marca en la capa del corte, pero una marca se lija y una impresión entera perdida no. Fijate que figure en la ficha antes de comprar.
Resolución de capa y resistencia mecánica
La capa fina no suma resistencia. La unión entre capas es el punto débil de cualquier pieza FDM cuando la fuerza tira en el eje Z, y una capa más fina agrega uniones sin hacer cada una más firme.
Pesan más la temperatura de la boquilla, la cantidad de perímetros y el porcentaje de relleno. Los perímetros son las paredes exteriores que el laminador traza en cada capa. Para un soporte de estante, sumá perímetros antes que bajar la altura de capa.
¿Cómo leer la resolución de capa en la ficha de una impresora 3D?
La cifra del fabricante indica el rango que la máquina acepta, escrito como «0,05 a 0,35 mm» o «50 micrones», y no asegura una pieza lisa en el mínimo. Marca hasta dónde baja el eje Z por capa. Que esas capas salgan parejas depende del juego mecánico del eje y de la calibración.
En las publicaciones de impresoras importadas que circulan en el país, chequeá si la ficha habla de precisión o de layer thickness, que es grosor de capa. Son datos distintos. Y quien compra pensando en encastres que ajusten a la décima de milímetro se lleva una sorpresa.
Tres datos de la ficha anticipan mejor la calidad a capas finas:
- Doble motor o doble tornillo en el eje Z. Mantiene nivelado el pórtico y reduce el z-banding (rayas horizontales a intervalos regulares que deja un eje con juego).
- Fotos de piezas reales con el perfil indicado, que dicen más que un render.
- Boquilla intercambiable, con repuestos de 0,2 y 0,25 mm que mejoran el detalle horizontal a cambio de más horas.
¿Qué términos se relacionan con la resolución de capa?
Cinco términos aparecen al lado de la resolución de capa en cualquier laminador: altura de primera capa, ancho de extrusión, resolución XY, diámetro de boquilla y altura de capa variable. Cada uno controla una parte distinta del resultado, y confundirlos lleva a tocar el parámetro equivocado cuando una pieza sale mal.
- De 0,2 a 0,3 mm: así de gruesa va la altura de primera capa, más que el resto, para que el plástico se agarre a la cama aunque tenga desniveles mínimos.
- El ancho de extrusión es el ancho de cada línea de plástico; con boquilla de 0,4 mm, los laminadores trabajan entre 0,4 y 0,45 mm.
- La resolución XY mide el detalle en el plano horizontal. En FDM la limita la boquilla, y en resina, el píxel de la pantalla.
- El diámetro de boquilla fija el piso del detalle y el techo de la capa. La estándar mide 0,4 mm.
- Si la pieza sale con las curvas escalonadas y las paredes bien, sirve la altura de capa variable: capas finas en las curvas y gruesas en las paredes rectas, dentro de una misma pieza. PrusaSlicer la llama Variable layer height y UltiMaker Cura, Adaptive Layers.
¿Qué no significa la resolución de capa?
La resolución de capa no mide la precisión dimensional ni el detalle horizontal. Una impresora que imprime capas de 0,05 mm puede entregar un cubo de calibración de 20 mm que mide 20,2 mm de lado, porque esa medida depende de la calibración de los ejes X e Y, del ancho de extrusión y de la contracción del plástico al enfriarse.
El error más común es elegir impresora por el valor mínimo de la ficha. Ese número engaña. Una máquina con juego en el eje Z imprime peor que otra con un mínimo más alto y el eje bien ajustado.
Tampoco dice nada del material: el mismo perfil de 0,2 mm deja superficies distintas con PLA, PETG o ABS, porque cada plástico fluye y se contrae a su manera.
Preguntas frecuentes sobre resolución de capa en impresión 3D
¿La resolución de capa es igual en resina que en filamento?
No. Las impresoras de resina curan cada capa con luz UV a través de una pantalla LCD y trabajan entre 0,01 y 0,2 mm, con 0,05 mm como valor habitual. El detalle horizontal lo fija el píxel de la pantalla, de 18 micrones en la Mars 4 Ultra y 34 en la Mars 4 Max, y por eso una miniatura de resina muestra rasgos que el filamento no alcanza.
¿Qué resolución de capa conviene para PLA?
0,2 mm. Es el perfil por defecto para PLA en Cura y PrusaSlicer. El ABS usa los mismos valores de capa; lo que cambia con ese plástico es la temperatura y la necesidad de una impresora cerrada para que la pieza no se despegue de la cama.
¿Se puede usar una resolución de capa de 0,05 mm con boquilla de 0,4 mm?
Sí, una boquilla de 0,4 mm acepta capas de 0,05 mm. El problema es que el filamento sale muy aplastado y cualquier desnivel de la cama se marca como bandas en la pieza. Para capas tan finas, una boquilla de 0,25 mm deja la superficie más pareja, a costa de más horas de impresión.
¿La resolución de capa se cambia desde la impresora?
No. Se define en el laminador antes de generar el G-code (el archivo con las instrucciones de movimiento que lee la impresora), sin tocar el modelo 3D. Para imprimir la misma pieza con otra resolución de capa hay que volver a laminarla y exportar un archivo nuevo.
¿Qué resolución de capa elegir según la pieza?
Para piezas que se miran, 0,12 mm. Las piezas que se usan van a 0,2 mm con más perímetros, y los borradores que se tiran después de probar una medida, a 0,28 mm.
Para miniaturas de rol de 28 mm conviene resina: el píxel de la pantalla da rasgos que la boquilla no alcanza, a cambio de lavar cada pieza en alcohol isopropílico y curarla con luz UV.
Elegí la capa por lo que la pieza tiene que hacer, no por el mínimo que promete la ficha.
Fuentes consultadas
- 3dbenchy.com: 3DBenchy - Dimensions
- 3dprinterly.com: 3D Printerly, artículo firmado por Michael Dwamena; 3D Printerly, prueba de impresión de Michael Dwamena
- 3dprinting.com: 3DPrinting.com, guía de impresoras para miniaturas
- flashforge.com: Flashforge, blog del fabricante
- formlabs.com: Formlabs, página de soporte sobre el grosor de capa
- github.com: Cura fdmprinter.def.json
- harktech.co.uk: Hark Tech, guía de impresión de miniaturas de Grant Harkness
- help.prusa3d.com: Layers and perimeters; Variable layer height function; Prusa Research, centro de ayuda oficial; Prusa Research, base de conocimiento oficial
- manualslib.com: Elegoo, manual de usuario de la Mars 4
- prusa3d.com: Prusa Research, ficha técnica de la Original Prusa i3 MK3S+ 10th Anniversary Edition; Prusa Research, ficha técnica de la Original Prusa MINI+
- raise3d.com: Raise3D, blog del fabricante de impresoras 3D
- raw.githubusercontent.com: Cura fdmprinter.def.json; Bambu Lab, perfiles oficiales de Bambu Studio en GitHub; Klipper, configuración de la Creality Ender 3; UltiMaker Cura, archivo de perfil de calidad en el repositorio oficial
- siraya.tech
- snapmaker.com: Snapmaker, blog del fabricante
- the3dprinterbee.com
- ultimaker.com: Print detailed objects faster using adaptive layers in Ultimaker Cura
- wiki.elegoo.com: Elegoo Mars specifications
- xyzdims.com: René K. Müller, XYZdims
Quién prueba y escribe
Luciano Sosa Maestripieri
Luciano Sosa Maestripieri es especialista en tecnología de consumo y escribe en reviewargentina.com sobre notebooks para programar, estudiar o editar. Da el veredicto arriba y suma el detalle local que cambia la compra: el teclado sin ñ, el cargador, la garantía en el país. Su perfil profesional está en LinkedIn.
Relacionadas
Del mismo palo
 Blog18 de noviembre de 2026
Notebook gama media en Argentina: cinco modelos con 16 GB de RAM y SSD de 512 GBpor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
Mejor laptop para ciencia de datos: cinco notebooks elegidas por RAM, GPU y uso realpor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
PLA vs ABS filamento: qué es cada uno y cuál aguanta calor, golpes y uso diariopor Luciano Sosa Maestripieri
Blog18 de noviembre de 2026
Mejores routers para el hogar disponibles en Argentina: wifi 6 que rinde y dónde no llegapor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
Mejores discos duros internos para PC de escritorio según velocidad, duración y garantíapor Luciano Sosa Maestripieri
 Blog18 de noviembre de 2026
Mejores memorias de alta capacidad en Argentina: cuáles rinden en tu celularpor Luciano Sosa Maestripieri
Buscar
¿Buscás otro modelo?
Escribí la marca o el código del equipo y te mostramos su ficha técnica.